
维修项目
新代数控系统维修常见报警及数控系统分类
发布者:雪宁 来源:苏州吉海机电设备有限公司 发布时间:2020-8-21
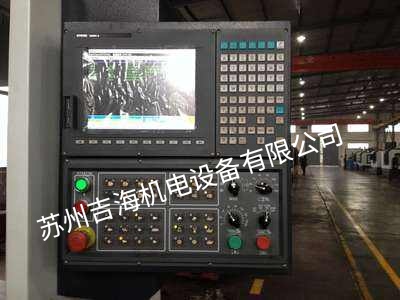
新代数控系统维修常见报警;
轴向警报,MOT
001
A,B编码器回馈讯号错误
002
错误计数器溢位
003
编码器模块错误
004
无索引中断信号
005
DDA指令超过额定值
006
索引状态无法清除
008
遗失位置命令
009
驱动器警报
010
轴向位置命令通讯异常
011
驱动器通讯异常
012
驱动器寻原点失败
013
轴向调机失败后,请先重启控制器,再进行JOG, MPG, 寻原点等操作
017
超过第一正向软件行程极限
018
超过第一负向软件行程极限
019
追随误差超过
020
不能在移动中切回控制模式
021
必须重新寻原点
022
原点位置不准确
023
严重追随误差超过
024
严重双回路位置误差超过
025
超过正向硬件行程极限
026
超过负向硬件行程极限
027
PLC轴程序错误
028
系统内存太低
029
寻原点找不到原点Index讯号
030
寻原点零速检查失败
031
静态双回路位置误差超过
032
(Z轴)追随主轴误差超过
033
绝对位置读取失败
034
未完成第一次原点设定,绝对位置无法运作
035
绝对位置电池失效
036
寻原点离不开原点开关
037
超过第二正向软件行程极限
038
超过第二负向软件行程极限
039
攻牙严重过行程
040
双回授自我检测误差超过
041
超过第二正向软件行程极限
042
超过第二负向软件行程极限
043
进入第一软件行程极限保护范围
044
第二软件行程极限保护范围
045
进入第三软件行程极限保护范围
050
不能在速度控制模式切成扭力控制模式
051
移动中禁止启动加工
052
驱动器后级电未投入,请检查电源连接线路

数控系统的故障可按故障的性质、表象、原因或后果等分类。
(1) 以故障发生的部位,分为硬件故障和软件故障。硬件故障是指电子、电器件、印制电路板、电线电缆、接插件等的不正常状态甚至损坏,这是需要修理甚至更换才可排除的故障。而软件故障一般是指PLC逻辑控制程序中产生的故障,需要输入或修改某些数据甚至修改PLC程序方可排除的故障。零件加工程序故障也属于软件故障。最严重的软件故障则是数控系统软件的缺损甚至丢失,这就只有与生产厂商或其服务机构联系解决了。(2) 以故障出现时有无指示,分为有诊断指示故障和无诊断指示故障。当今的数控系统都设计有完美的自诊断程序,时实监控整个系统的软、硬件性能,一旦发现故障则会立即报警或者还有简要文字说明在屏幕上显示出来,结合系统配备的诊断手册不仅可以找到故障发生的原因、部位,而且还有排除的方法提示。机床制造者也会针对具体机床设计有相关的故障指示及诊断说明书。上述这两部分有诊断指示的故障加上各电气装置上的各类指示灯使得绝大多数电气故障的排除较为容易。无诊断指示的故障一部分是上述两种诊断程序的不完整性所致(如开关不闭合、接插松动等)。这类故障则要依靠对产生故障前的工作过程和故障现象及后果,并依靠维修人员对机床的熟悉程度和技术水平加以分析、排除。
(3) 以故障出现时有无破坏性,分为破坏性故障和非破坏性故障。对于破坏性故障,损坏工件甚至设备的故障,维修时不允许重演,这时只能根据产生故障时的现象进行相应的检查、分析来排除之,技术难度较高且有一定风险。如果可能会损坏工件,则可卸下工件,试着重现故障过程,但应十分小心。
(4) 以故障出现的或然性,分为系统性故障和随机性故障。系统性故障是指只要满足一定的条件则一定会产生的确定的故障;而随机性故障是指在相同的条件下偶尔发生的故障,这类故障的分析较为困难,通常多与机床机械结构的局部松动错位、部分电气工件特性漂移或可靠性降低、电气装置内部温度过高有关。此类故障的分析需经反复试验、综合判断才可能排除。
(5)以设备的运动品质特性来衡量,则是设备运动特性下降的故障。在这种情况下,设备虽能正常运转却加工不出合格的工件。例如设备定位精度超差、反向死区过大、坐标运行不平稳等。这类故障必须使用检测仪器确诊产生误差的机、电环节,然后通过对机械传动系统、数控系统和伺服系统的最佳化调整来排除。
转载请注明出处:苏州吉海 http://qudongqiweixiu.cn/a/2050.htm
【 我们确保可以修好测试好给客户!!!!】 数控机床维修,数控系统维修,机器人维修保养
---联系方式:
电话:021-50157782
手机:13338026327
邮箱:shygdzi@163.com
联系人:张工
网址:http://qudongqiweixiu.cn/
上一篇:西门子802S面板按键无反应维修方法分享
下一篇:海利普变频器HLP-A00D423B报错E9001的解决方法

微信号
13818985443 段工
维修咨询热线
网站地图
苏ICP备19074536号 苏州吉海机电设备有限公司
请输入搜索关键字
确定